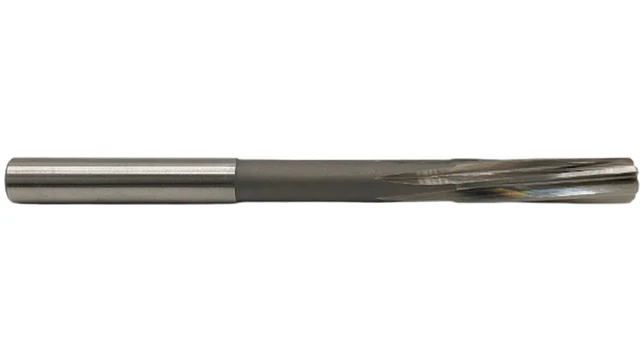
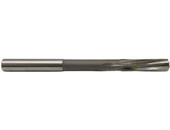
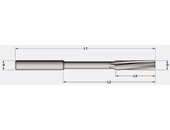
Gépi dörzsár HSSE - D12.0/44.0 - 151.0 - d10.0 mm
- Cikkszám: ABS078J24
- Gyártó cikkszám: VA2001200
-
Elérhetőség:
2-3 hét
-
Gyártó:
-

Villámgyors
szállítás
szállítás
hogy a szerszám akkor érkezzen, amikor valóban szükséged van rá.
Óriási
raktárkészlet
raktárkészlet
a leggyakoribb méretek és típusok azonnal elérhetők.
Segítünk ha
elakadtál
elakadtál
szakértő csapatunk gyorsan válaszol minden műszaki kérdésedre.
Paraméterek
| Tulajdonság | Érték |
|---|---|
| Megmunkálandó anyag | Általános használatra |
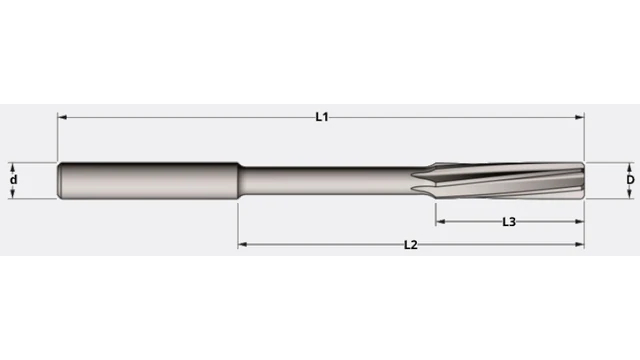
| Teljes/dolg.hossz | L151.0/44.0 - d10.0 mm |
| Szerszám anyag | HSSE |
| Bevonat | Bevonat nélküli |
| Kivitel | Csavart hornyú |
| Befogószár | Hengeres |
| Megjegyzés | További információért töltse le a katalógust |
Leírás
Gépi dörzsár HSSE – 6° bal csavart él H7 DIN212 D1–35 mm
A DIN 212 szerinti HSSE gépi dörzsárak előmunkált furatok nagy pontosságú készremunkálására szolgálnak. A D1–35 mm-es mérettartomány, a 6°-os bal csavart élgeometria és a H7 furattűréshez kialakított kivitel alkalmassá teszi őket precíziós gépipari furatok sorozatgyártására és egyedi megmunkálására egyaránt.
A kobalttartalmú HSSE gyorsacél jó hő- és kopásállóságot biztosít, míg a kis szögű, bal csavart élgeometria egyenletes vágást és jó furatfelületet tesz lehetővé.
Főbb jellemzők és előnyök
- DIN 212 szabvány szerinti gépi dörzsár
- HSSE / HSS-E kobalttartalmú gyorsacél
- D1–35 mm mérettartomány
- 6°-os bal csavart él
- H7 furattűréshez
- Precíziós furatok készremunkálásához
- Nagy méret- és alakpontosság
- Jó felületi minőség
- Egyenletes forgácsolás
- Jó kopás- és hőállóság
- Hosszú szerszámélettartam
- CNC és hagyományos szerszámgépekhez
Megmunkálható anyagok
A megfelelő technológiai paraméterekkel és hűtés-kenéssel a HSSE gépi dörzsárak számos fémes alapanyag megmunkálására használhatók:
- szerkezeti acélok,
- ötvözött acélok,
- jól forgácsolható acélok,
- rozsdamentes acélok – megfelelő alkalmazási körülmények mellett,
- öntöttvasak,
- alumíniumötvözetek,
- réz- és egyéb színesfémötvözetek.
Az optimális alkalmazási tartományt mindig az adott dörzsár geometriája és a gyártó anyagajánlása alapján célszerű meghatározni.
Műszaki jellemzők
- Terméktípus: Gépi dörzsár
- Szabvány: DIN 212
- Szerszámanyag: HSSE / HSS-E
- Átmérőtartomány: D1–35 mm
- Élgeometria: Bal csavart
- Csavarvonal-szög: 6°
- Furattűrés: H7
- Forgásirány: Jobbos
- Felhasználás: Furatok precíziós készremunkálása
- Alkalmazás: Gépi dörzsárazás
Felhasználási javaslat
A megfelelő eredményhez a furatot dörzsárazás előtt pontosan elő kell munkálni, és megfelelő, egyenletes dörzsárazási ráhagyást kell biztosítani. A túl nagy ráhagyás növeli a szerszám terhelését, míg a túl kicsi ráhagyás miatt a dörzsár nem feltétlenül dolgozik megfelelően a teljes felületen.
Fontos továbbá a kis szerszámütés, a merev és pontos befogás, az egyenletes előtolás, valamint a munkadarab anyagához megfelelő hűtő-kenő folyadék használata. Dörzsárazás közben kerülni kell a szerszám szükségtelen megállítását, mert az ronthatja a kész furat felületét.
Miért válassza DIN 212 HSSE gépi dörzsárainkat?
A DIN 212 HSSE, 6°-os bal csavart élű, H7 gépi dörzsárak professzionális megoldást kínálnak nagy pontosságú furatok készremunkálásához. A HSSE alapanyag jó kopás- és hőállóságot, a 6°-os bal csavart élgeometria egyenletes megmunkálást, a D1–35 mm-es széles mérettartomány pedig sokoldalú felhasználhatóságot biztosít. Ideális választás H7 illesztőfuratok, csapfuratok és perselyfuratok precíz, reprodukálható megmunkálásához.
Hasonló termékek
Ezek érdekelhetik még
Fém körfűrész sűrű HSS - D160x1.2xd 32/ Z-160
Gyártó:Pilana
Budapesten raktáron
Eredeti ár:
14.210 Ft
Akciós ár:
12.079 Ft
Kedvezmény:
-2.131 Ft
-14%
Szárasmarófej - D20/ Z3 L100 mm
Gyártó:Teknik Cutting
Nincs raktáron / Kérjen dátumot!
Ár:
17.709 Ft
Feltűzhető 90°-os marófej - D40/ d16 - Z5 H40 mm
Gyártó:Teknik Cutting
Nincs raktáron / Kérjen dátumot!
Ár:
23.499 Ft